Цена для справки. Окончательная цена — в счёте. Не публичная оферта.

Цена для справки. Окончательная цена — в счёте. Не публичная оферта.

Цена для справки. Окончательная цена — в счёте. Не публичная оферта.

Цена для справки. Окончательная цена — в счёте. Не публичная оферта.

Цена для справки. Окончательная цена — в счёте. Не публичная оферта.

Цена для справки. Окончательная цена — в счёте. Не публичная оферта.
Запросить цену
Цена для справки. Окончательная цена — в счёте. Не публичная оферта.

Цена для справки. Окончательная цена — в счёте. Не публичная оферта.

Цена для справки. Окончательная цена — в счёте. Не публичная оферта.
Запросить цену
Цена для справки. Окончательная цена — в счёте. Не публичная оферта.

Цена для справки. Окончательная цена — в счёте. Не публичная оферта.

Подборка из практичных позиций, которые удобно брать в первую очередь для быстрого запуска, теста и пилота.
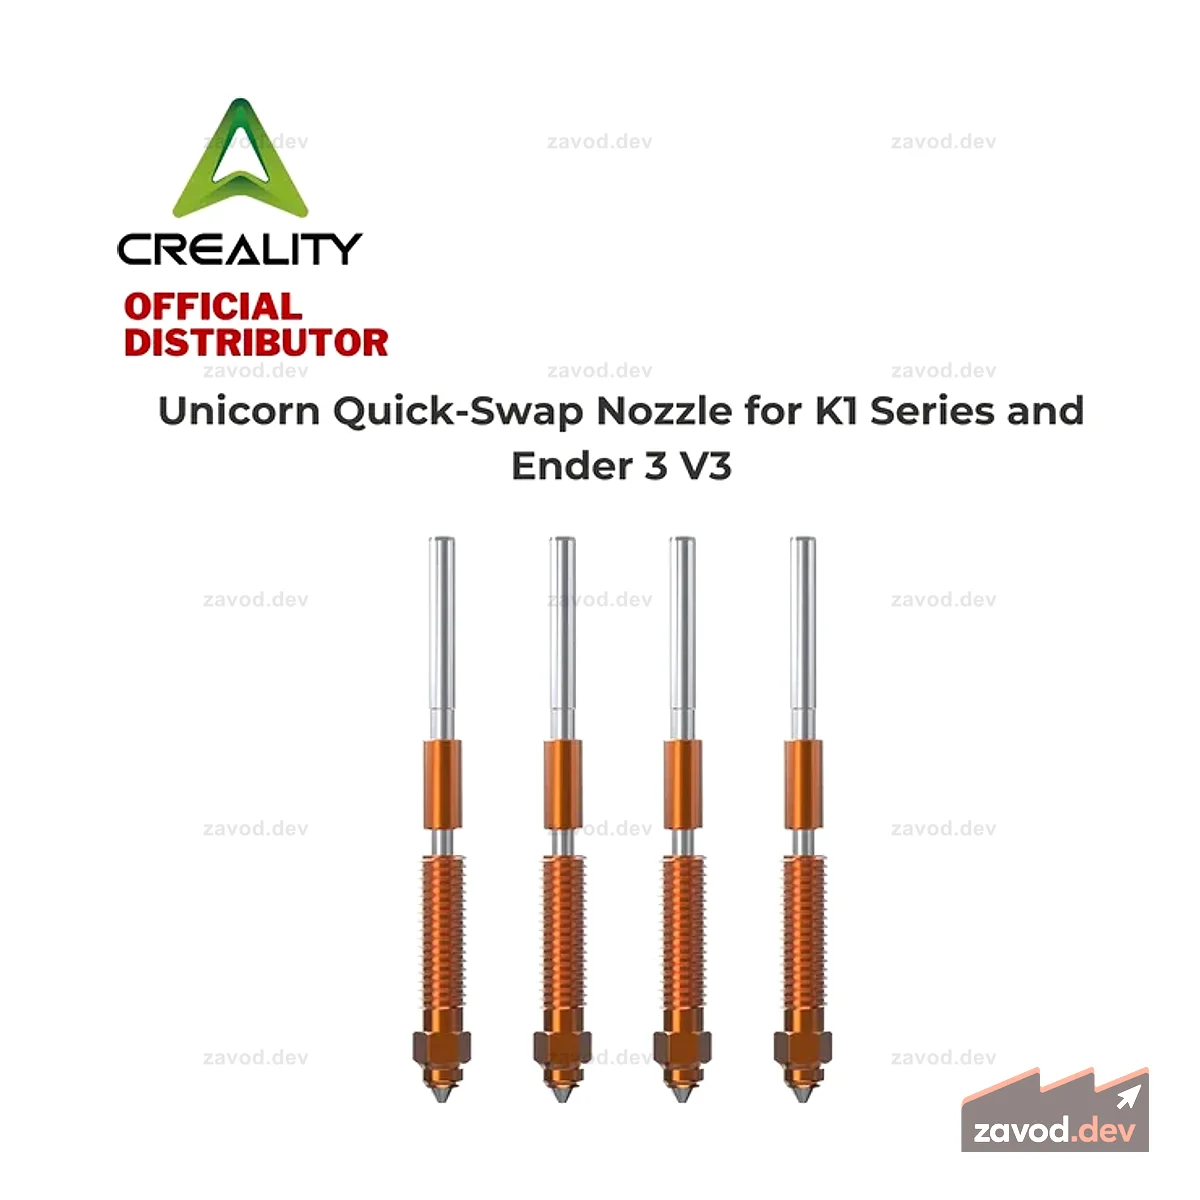
10 шт., сопло для 3D-принтера с покрытием из меди/закаленной стали/латуни, высокая скорость 0,2/0,3/0,4/0,5/0,6/0,8/1,0 мм, совместимо с нитью M6 1,75 мм, резьба 16,8 мм для Ender 3 V3 SE/Ender 7/Ender 5 S1Цена для справки. Окончательная цена — в счёте. Не публичная оферта.
Цена для справки. Окончательная цена — в счёте. Не публичная оферта.
Производственное оборудование закрывает прототипирование и мелкосерийный выпуск деталей: настольные и промышленные ЧПУ-фрезеры, лазерные граверы и резаки (диодные и CO2), 3D-принтеры (FDM и фотополимерные SLA/LCD).
При выборе учитывают рабочее поле и габариты заготовки, точность и повторяемость, обрабатываемые материалы (пластик, дерево, металл, композиты), мощность шпинделя или лазера, поддерживаемые форматы и ПО (G-code, слайсеры). ЧПУ-фрезер обрабатывает твёрдые материалы и оснастку; лазер режет и гравирует листовые материалы; 3D-принтер быстро воспроизводит сложную геометрию корпусов и деталей. Эти машины строятся на приводах и драйверах раздела «Электромеханика».
Применение — изготовление корпусов, кронштейнов и оснастки прямо в цеху, прототипирование изделий, мелкосерийное производство, ремонт и доработка деталей, R&D и образование. Аудитория — технологи, конструкторы и мейкеры. Подбор по полю, точности и материалам, отгрузка для юрлиц, доставка по России.
Производственное оборудование для AI/ML-проектов и робототехники — это инструмент под конкретную задачу: фрезеровка корпусов, лазерная резка пластин, прототипирование деталей. Правильный выбор определяется рабочим материалом, точностью и интеграцией с CAD/CAM-цепочкой.
CNC-фрезеры работают с металлом, текстолитом, акрилом — выбирайте по жёсткости шпинделя и типу направляющих (линейные рельсы точнее круглых валов). Лазерные станки делятся на CO2 (органика, пластик, фанера) и волоконные (металл, гравировка); мощность в ваттах определяет скорость и глубину реза. FDM-принтеры подходят для быстрого прототипирования корпусов и кронштейнов, SLA/MSLA — для деталей с высокой детализацией и точностью до сотых долей миллиметра. Убедитесь, что рабочая зона покрывает ваши максимальные габариты детали.
Для производственных задач важна не разовая точность, а повторяемость позиционирования — указывается в паспорте как repeatability, типовые значения ±0.05–0.1 мм для hobby-класса и ±0.01–0.02 мм для industrial. Обращайте внимание на материал станины: стальная сварная рама или чугунное литьё гасят вибрации лучше алюминиевых профилей. Для лазерных систем проверяйте тип привода: ременной достаточен для гравировки, шарико-винтовая пара (ШВП) нужна при фрезеровке и точном резе.
Промышленный сегмент ориентирован на стандарт G-code (совместимость с Fusion 360, FreeCAD, LightBurn). Контроллеры на базе GRBL или Marlin подходят для прототипов, Mach3/4 и LinuxCNC — для производственных станков. Для AI-смежных задач (автоматизация подачи деталей, компьютерное зрение на конвейере) важна поддержка внешних входов/выходов (I/O) и совместимость с протоколами Modbus или аналоговыми 0-10V. Наличие USB/Ethernet-интерфейса упрощает интеграцию с управляющим ПК.
Лазерные станки выше 500 мВт требуют закрытого кожуха и защиты по классу IP или аналогичному стандарту безопасности лазерного излучения (класс 1 в закрытом корпусе — безопасен для оператора). CNC с охлаждением шпинделя водой требует системы циркуляции и контроля температуры. 3D-принтеры для инженерных пластиков (PEEK, PA) должны иметь закрытую камеру и высокотемпературный хотэнд (от 300 °C). Всегда проверяйте наличие аварийного стопа (E-stop) и соответствие CE или аналогичной сертификации для промышленного применения.
Манипулятор подбирают по числу степеней свободы, грузоподъёмности (payload, кг), радиусу досягаемости (reach, мм) и повторяемости позиционирования (мм). Для совместной работы с человеком берут коллаборативных роботов (cobot) с защитой по усилию. Учитывают интерфейс управления (Ethernet, цифровые I/O, ROS) и интеграцию с машинным зрением для bin picking.
CNC-фрезер снимает материал и подходит для металла, дерева, пластика; лазерный станок режет и гравирует листовые материалы (мощность CO2-трубки или диода под толщину); 3D-принтер (FDM/SLA) наращивает деталь для прототипов и оснастки. Выбор зависит от материала, точности и того, аддитивный или субтрактивный процесс вам нужен. Смотрят рабочее поле и поддерживаемые форматы (G-code).
Камера (2D или 3D depth — RealSense, OAK) определяет положение и ориентацию детали, после чего система рассчитывает координаты захвата и передаёт их роботу. Ключевой этап — hand-eye калибровка, связывающая систему координат камеры и манипулятора. Связь идёт по Ethernet/TCP, цифровым I/O или через ROS; для bin picking нужен 3D-сенсор и алгоритм определения позы.
Смотрят на полётное время, грузоподъёмность под целевую нагрузку (камера, мультиспектральный сенсор, бак), радиус управления и автопилот (поддержка маршрутов и геозон). Для инспекции важна стабилизация подвеса и качество камеры, для агро — норма распыления. Учитывайте регистрацию БВС в РФ и разрешённые режимы полёта.
Станки CNC и лазеры обычно питаются от 220/380 В AC, требуют стабильной сети, заземления и иногда УЗО; управление идёт от контроллера движения по STEP/DIR или промышленной шине. Для роботов и приводов считают мощность БП под пиковые токи моторов. Уточняйте требования к вентиляции, вытяжке (для лазера) и площади под установку.
Да, отгружаем манипуляторы, дроны, станки CNC, лазеры и 3D-принтеры юрлицам по безналу, готовим коммерческое предложение и счёт с НДС. Оборудование чаще идёт под заказ — называем срок поставки, ходовые позиции держим в наличии. Доставка по России, по крупному оборудованию согласуем условия отдельно.
CNC-фрезер с жёсткой рамой и мощным шпинделем (от 1.5 кВт) справится с обоими материалами при смене инструмента, однако оптимальные скорости подачи и охлаждение для металла и пластика существенно различаются. Лазерный станок и 3D-принтер — специализированные устройства, универсальность у них ограничена конструктивно.
Для монтажных пластин под сервоприводы и редукторы достаточно повторяемости ±0.05 мм — этого достигают CNC hobby-класса с ШВП. Если деталь входит в кинематическую цепочку с допусками H7/h6, нужен станок с повторяемостью ±0.01 мм и жёсткой калибровкой.
Для встраивания в ячейку проверяйте Ethernet/RS-485, Modbus TCP/RTU, OPC UA или MTConnect, дискретные I/O 24 В для Start/Stop/Ready/Alarm и поддержку M-кодов. Для безопасности — вход E-Stop/door interlock по ISO 13849-1, желательно STO на приводах.
Fiber 1064 нм применяют для металлов и ABS/PA с добавками; типовая мощность маркировки 20–100 Вт, резки тонкого металла — от 500 Вт. CO2 10,6 мкм подходит для акрила, дерева, резины, тканей. UV 355 нм выбирают для стекла, керамики и термочувствительных полимеров при минимальной ЗТВ.
Для Al 6061/7075 обычно нужен шпиндель 12–24 тыс. об/мин с биением ≤0,01 мм, ER16/ER20 или BT30, СОЖ/минимальная смазка и жесткая рама. Важны паспортные подачи по осям, ускорения, сервоприводы с энкодером и ШВП класса C5/C7; для стали лучше BT30/BT40 и ниже обороты.